Der globale Markt für New Energy Vehicles (NEV) setzt seinen starken Wachstumskurs fort. Laut derInternationale Energieagentur (IEA), weltweite EV-Verkäufe überschritten18 Millionen Einheiten in der ersten Hälfte des Jahres 2026, wobei China über60 % des Gesamtvolumens. Dieser Anstieg bringt einen Transformationsdruck auf die Spritzgussindustrie mit sich – NEV-Komponenten erfordern engere Toleranzen,leichtere Materialien, und zunehmendkomplexe Geometrien die traditionelle Formenbauparadigmen in Frage stellen.
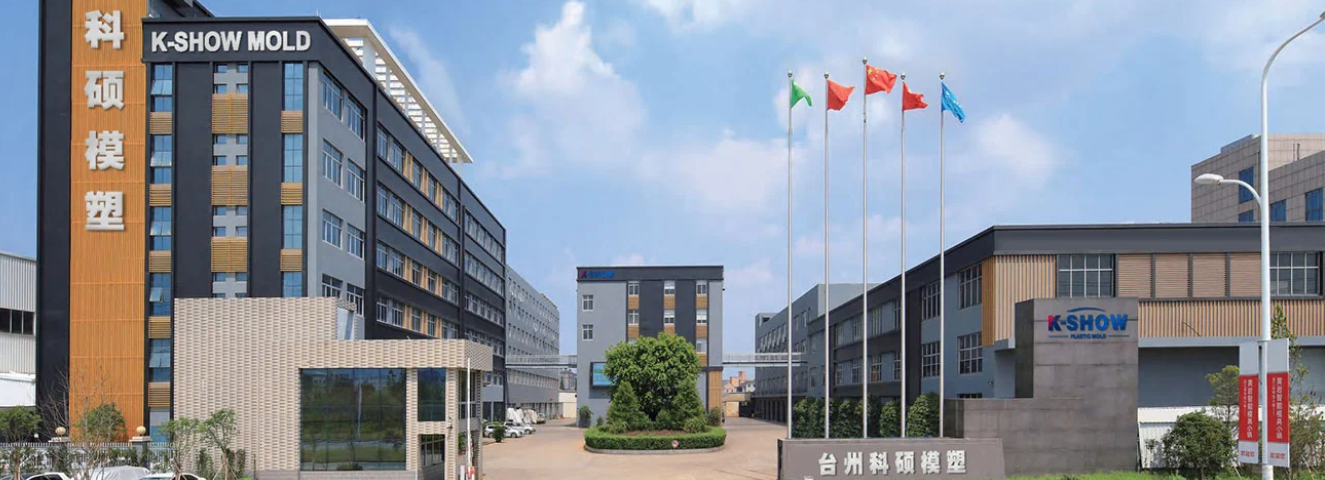
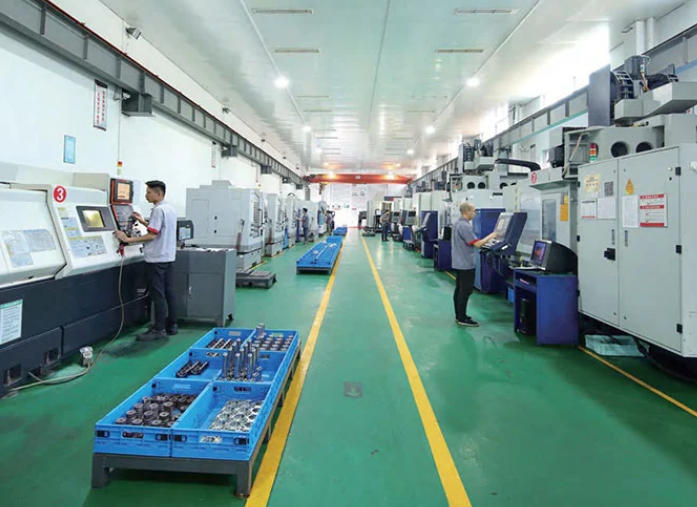
KSHOW, tätig alsTaizhou Huangyan K-Show Kunststoffform Co., Ltd.ist in Chinas „Mold Capital“ Huangyan eingebettetüber 20 Jahre, mit einer Erfolgsbilanz vonÜber 30.000 Formensätze geliefert ZuÜber 100 Länder. Als zertifizierterNationales High-Tech-Unternehmen haltenISO 9001 UndIATF 16949 Automobilqualitätszertifizierungen und BesitzÜber 100 Erfindungspatentehat sich das Unternehmen stetig vom konventionellen Formenbau zum Speziallieferanten weiterentwickeltPräzisionswerkzeuge in AutomobilqualitätDazu gehören Batteriesystemgehäuse, Strukturhalterungen und funktionale Innenverkleidungen. Für Anfragen erreichen Sie KSHOW untersale@kshowmould.com oder überWhatsApp: +86-18957424655.
Materialkompatibilität und Wärmemanagement
NEVs werden immer häufiger eingesetztTechnische Thermoplaste wie zum BeispielPA66-GF35, PPS-GF40, UndPBT-GF30 um eine Gewichtsreduzierung bei gleichzeitiger Wahrung der strukturellen Integrität zu erreichen. Diese Materialien stellen besondere Herausforderungen dar:
Hohe Schmelztemperaturen
● (280–340 °C) erfordern Formen mit hervorragender thermischer Stabilität
Glasfaserverstärkung
● beschleunigt den Verschleiß herkömmlicher Werkzeugstähle
Enge Verarbeitungsfenster
● erfordern eine präzise Temperaturregelung bei Anordnungen mit mehreren Kavitäten
Maßgenauigkeit im Maßstab
Batteriemodulrahmen und Kühlplatten erstrecken sich häufig übereinander600–1200 mm mit so engen Ebenheitstoleranzen wie±0,05 mm über die gesamte Fläche. Dies wird bei Produktionsmengen von erreichtMehr als 200.000 Einheiten pro Jahr erfordert FortgeschritteneFormflusssimulation, konformes Kühlkanaldesign, UndEchtzeit-Überwachung des Werkzeuginnendrucks.
Zykluszeitoptimierung
Da der Kostendruck pro Teil zunimmt, wird die Werkzeugzykluszeit zu einem entscheidenden Faktor. Bei mittelgroßen bis großen NEV-Komponenten wird die Zykluszeit verkürzt45 Sekunden bis 35 Sekunden - A22 % Verbesserung — kann ca. sparen180.000 US-Dollar pro Jahr pro Produktionszelle bei einem typischen Tier-1-Lieferanten.
Projekthintergrund
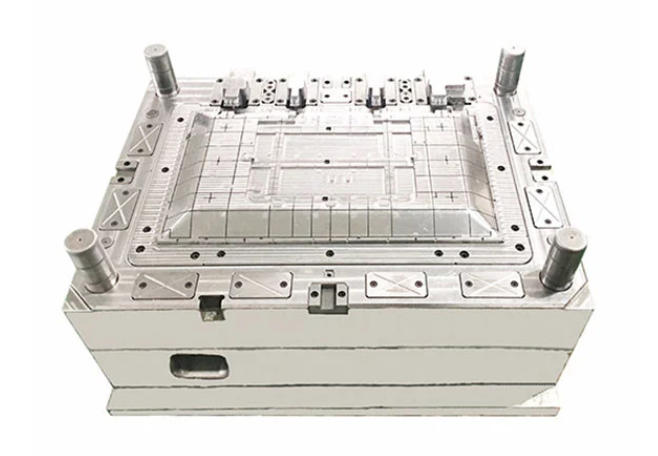
Im dritten Quartal 2025 führte KSHOW ein Projekt für einen inländischen Hersteller von NEV-Batterien durch, der Folgendes erforderte:4-fach Heißkanal-Spritzgusswerkzeug für Batteriemodul-Endplatten. Die Teilegeometrie erforderte:
|
Erfordernis |
Spezifikation |
|
Teileabmessungen |
320 × 180 × 45 mm |
|
Material |
PA66-GF35 (schwer entflammbar V-0) |
|
Ebenheitstoleranz |
±0,03 mm über die Trennlinie |
|
Gewichtsvariation von Kavität zu Kavität |
≤ 0,8 % |
|
Zielzykluszeit |
≤ 32 Sekunden |
|
Jährliches Produktionsvolumen |
480.000 Teile |
Technischer Ansatz
Das Ingenieurteam von KSHOW implementierte die folgenden Lösungen:
1. Formflussanalyse: DurchgeführtMoldex3D Simulation über drei Iterationen hinweg, Optimierung der Angussposition, um die Bildung von Bindenähten in strukturell kritischen Zonen zu minimieren.
2. Konforme Kühlung: Bereitgestellt3D-gedruckte Kühleinsätze (Maraging-Stahl, direktes Lasersintern von Metallen), um eine gleichmäßige Oberflächentemperatur der Kavität zu erreichen±3°C, Reduzierung der Zykluszeit um18 % im Vergleich zu konventionell gebohrten Kanälen.
3. Nadelverschluss-Heißkanal: ASequentielles 4-Drop-Nadelverschlusssystem (einzelne Düse pro Kavität) sorgte für eine gleichmäßige Befüllung. Der Heißkanalverteiler wurde mit Abstandshaltern aus Titanlegierung thermisch isoliert, um eine Wärmeübertragung auf die Formbasis zu verhindern.
4. Auswahl von Werkzeugstahl: Verwendete Hohlraum- und KerneinsätzeASSAB 8407 Supreme Warmarbeitsstahl der Güteklasse ESU, gehärtet48–50 HRC, mitTiAlN-PVD-Beschichtung für erhöhte Verschleißfestigkeit gegen Glasfaserabrieb.
5. In-Mold-Druckmessung: IntegriertKistler Typ 6182C Hohlraumdrucksensoren angeschlossen an aCoMo-Injektion Prozessüberwachungssystem, das eine Echtzeit-Umschaltsteuerung und Rückverfolgbarkeit der Teilequalität ermöglicht.
Ergebnisse
Nach90 Tage vom Design-Kickoff bisT0-TestversionDie Form erreichte während der Produktionsvalidierung die folgenden Kennzahlen:
|
KPI |
Ziel |
Erreicht |
|
Zykluszeit |
≤ 32 Sekunden |
30,5 Sekunden |
|
Ebenheit (Cpk, n=125) |
≥ 1,33 |
1.58 |
|
Gewichtsvariation von Kavität zu Kavität |
≤ 0,8 % |
0,52 % |
|
Ausschussrate (erste 50.000 Schüsse) |
≤ 0,3 % |
0,18 % |
|
Standzeit des Werkzeugs bis zur ersten größeren Wartung |
500.000 Schüsse |
620.000 Schüsse (laufen noch) |
Die Form ist mittlerweile überproduziert620.000 Teile ohne größere Wartung, die über die des Kunden hinausgeht500.000-Schuss-Benchmark von24 %. Der Kunde meldete eine Schätzung245.000 $ jährliche Kosteneinsparung Dies ist auf eine kürzere Zykluszeit und eine geringere Ausschussrate zurückzuführen.
Leichtbau und Multimaterial-Spritzguss
Der Drang nach größerer Reichweite nimmt zuMetall-zu-Kunststoff-Substitution. Komponenten, die zuvor aus Aluminiumdruckguss hergestellt wurden – wie zMotorgehäuse, Wechselrichtergehäuse, UndStrukturhalterungen – wechseln zuHochleistungsthermoplaste mitEinlegeformteil oderÜberformen Techniken. KSHOW investiert in a1.600-Tonnen-Zweistufen-Spritzgusspresse um dieser wachsenden Nachfrage gerecht zu werden.
Digitale Zwillingsintegration
Führende Formenhersteller betten einDigitale Zwillingstechnologie in ihren Arbeitsablauf integrieren. Die digitale Nachbildung einer Form – kontinuierlich aktualisiert mit Echtzeit-Sensordaten aus der Produktion – ermöglicht diesvorausschauende Wartungsplanung UndProzessparameteroptimierung ohne die Produktion zu stören. KSHOW hat ein Pilotprogramm zur Integration initiiertIoT-Edge-Gateways in ausgewählte Produktionsformen.
Nachhaltigkeit und Energieeffizienz
Der regulatorische Druck und die ESG-Verpflichtungen der Unternehmen treiben die Nachfrage nach unterstützenden Formen voranHarze mit Recyclinganteil Undenergieoptimierte Verarbeitung. Allein die konforme Kühlung kann formspezifische Störungen reduzieren
KSHOW verfolgt eine Drei-Säulen-Strategie, um seine Position in der NEV-Lieferkette zu stärken:
Für Anfragen zu Formenprojekten, technische Beratung oder Angebotsanfragen:
|
Kanal |
Einzelheiten |
|
Unternehmen |
Taizhou Huangyan K-Show Plastic Mould Co., Ltd. (KSHOW) |
|
Adresse |
Nr. 18 Shangxian Road, Industriegebiet Beicheng, Bezirk Huangyan, Stadt Taizhou, Provinz Zhejiang, China |
|
Telefon / WhatsApp |
+86-18957424655 |
|
|
sale@kshowmould.com |
|
Webseite |
www.taizhoumold.com |
|
Erfahrung |
20+ Jahre |
Telefon: +86-18957424655
Handy, Mobiltelefon: +86-18957424655
Email: sale@taizhoumold.com
Adresse:Nr. 18 Shangxian Road, Industriegebiet Beicheng, Bezirk Huangyan, Stadt Taizhou, Provinz Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Alle Rechte vorbehalten.