FOLGEN SIE UNS:

Nachricht

Hochgeschwindigkeitskappenformen mit großer Kavität: Formpressen vs. Spritzgießen

Einführung
Flaschenverschlüsse gehören zu den volumenstärksten Kunststoffprodukten der Welt. Eine einzelne Getränke- oder Wassermarke kann täglich Millionen von Kapseln verbrauchen. Um dieser Nachfrage gerecht zu werden, wurden Formen- und Prozesstechnologien weiterentwickelt, um Kappen in Zyklen von weniger als 4 Sekunden mit 48, 64 oder sogar 96 Kavitäten pro Form herzustellen. In diesem Bereich konkurrieren zwei dominierende Technologien: Formpressen und Spritzgießen. Jedes hat seine Stärken, und es ist für jeden Formenbauer oder Spritzgießer, der in der Verschlussindustrie tätig ist, von entscheidender Bedeutung, diese zu verstehen.
Als Formentechniker mit jahrzehntelanger Erfahrung im Bereich Verpackungsformen mit hoher Kavität werde ich Sie durch die technischen Nuancen beider Methoden führen und mich dann auf die Spritzgusstechnologien konzentrieren, die eine Hochgeschwindigkeitsproduktion von Kappen mit hoher Kavität ermöglichen – Heißkanal-Nadelverschlusssteuerung, Hochgeschwindigkeitsauswurf und Kühloptimierung – und abschließend eine Fallstudie zu einer Kappenform aus der Praxis mit 48 Kavitäten.
1. Formpressen vs. Spritzguss für Kappen
Formpressverfahren:
Ein vorgewogener geschmolzener Kunststoffvorformling (normalerweise PP oder HDPE) wird in einen offenen Formhohlraum fallen gelassen. Die Form schließt sich und komprimiert das Material in die Form der Kappe. Nach einer kurzen Abkühlzeit wird die Kappe ausgeworfen. Dieser Prozess ist kontinuierlich und rotierend: Mehrere Formen auf einem Karussell öffnen und schließen sich nacheinander.
Spritzgussverfahren:
Geschmolzener Kunststoff wird unter hohem Druck in einen geschlossenen Formhohlraum eingespritztdurch ein Heißkanalsystem. Nach dem Verpacken und Abkühlen öffnet sich die Form und die Kappen werden ausgeworfen. Die Form kann 32, 48, 64 oder mehr Hohlräume haben.

Besonderheit
Formpressen
Spritzguss
Zykluszeit
2–4 Sekunden (sehr schnell)
4–8 Sekunden (abhängig von der Kavitation)
Kavitation
Unbegrenzt (rotierend)
Begrenzt durch Maschinenspannkraft und Plattengröße
Flexibilität beim Kappendesign
Begrenzt (symmetrische, einfache Formen)
Hoch (Hinterschnitte, bewegliche Scharniere, Liner)
Gewichtskonsistenz
Ausgezeichnet (±0,3 %)
Gut (±1 %) mit Nadelverschlusssteuerung
Erstinvestition in das Werkzeug
Sehr hoch (Rundläuferpresse)
Niedriger für mäßige Kavitation
Materialverschwendung
Minimal (kein Läufer)
Kann mit Heißkanal Null sein
Beste Anwendung
Einfache, großvolumige Wasser-/CSD-Verschlüsse
Komplexe Kappen mit Liner und Originalitätsbändern

Urteil:Bei ultragroßen, sehr einfachen Kappen (z. B. 28-mm-Wasserkappen) ist das Formpressen vorherrschend. Aber für die meisten Verschlüsse, die Präzision, Originalitätsringe, Liner-Integration oder komplexe Geometrie erfordern, ist das Spritzgießen mit Formen mit hoher Kavität die bevorzugte Wahl.

2. Heißkanal-Nadelverschlusssteuerung in Kappenformen

Bei Kappenspritzgussformen mit hoher Kavität ist der Heißkanal das Herzstück. Herkömmliche offene Tore hinterlassen Torreste, die zerkratzen oder auslaufen können. Ventilverschlüsse sind für die meisten Getränkeverschlüsse unerlässlich.

So funktionieren Nadelverschlüsse:

Ein pneumatisch oder hydraulisch betätigter Stift bewegt sich nach vorne, um das Tor zu schließen, nachdem der Hohlraum gefüllt und gepackt ist. Dadurch wird die Schmelze sauber abgeschnitten und es bleibt nur eine minimale Markierung zurück.

Hauptanforderungen für Kappenformen mit hoher Kavität:


  • Sequentielle Nadelansteuerung:Bei Formen mit 48 Kavitäten oder mehr führt das gleichzeitige Öffnen aller Anschnitte aufgrund der Druckverteilung im Verteiler zu einer unausgeglichenen Füllung. Durch sequenzielles Öffnen (nach Zonen) wird der Durchfluss ausgeglichen und Druckspitzen reduziert.
  • Pin-Spitzen-Design:Die Geometrie der Verschlussnadelspitze (flach, konisch oder kugelförmig) beeinflusst die Größe der Angussmarkierung und die Zuverlässigkeit der Dichtung. Bei Verschlüssen für kohlensäurehaltige Erfrischungsgetränke (CSD), die dem Druck standhalten müssen, ist ein perfekt abgedichteter Verschluss von entscheidender Bedeutung.
  • Verschleißfestigkeit:Ventilnadeln und -buchsen durchlaufen Millionen von Zyklen. Sie müssen aus verschleißfesten Materialien (z. B. mit Wolframkarbid beschichtetem Edelstahl) bestehen und ein präzises Spiel (0,01–0,02 mm) aufweisen.
  • TTemperaturregelung:Jede Düse muss über ein unabhängiges Thermoelement und eine eigene Heizung verfügen, um ein Einfrieren oder eine Verschlechterung der Schmelze zu verhindern.

Tipp: Bei Verschlüssen mit Innenauskleidung (z. B. Sauerstoffbarriere-Auskleidungen für Saftverschlüsse) werden Verschlussventile oft im Inneren des Verschlusshohlraums (Sub-Gate) platziert, um die Rückstände zu verbergen.

3. Hochgeschwindigkeitsauswurf: mechanisch vs. pneumatisch

Im 4-Sekunden-Takt muss der Auswurf rasend schnell und absolut zuverlässig erfolgen. Bei Kappenformen werden hauptsächlich zwei Methoden verwendet:

Mechanischer Auswurf (Abstreiferplatte):

Eine federbelastete Abstreifplatte umgibt den Kern. Beim Öffnen der Form wird die Abstreifplatte relativ zum Kern nach vorne gedrückt und streift so die Kappe ab. Das ist einfach und robust, aber der Rückhub verlängert den Bruchteil einer Sekunde.

Pneumatischer Auswurf (Luftstoß):

Druckluft (3–6 bar) wird durch den Kern geleitet und bläst die Kappe ab. Dies ist äußerst schnell und schonend, erfordert jedoch eine perfekte Kernabdichtung und kann laut sein.

Typische Praxis für Kappenformen mit hoher Kavitation:

Kombinieren Sie eine kurze Bewegung der Abstreifplatte (2–3 mm), um die Kappe vom Kern abzuheben, gefolgt von einem Luftstoß, um sie freizudrücken. Die Abstreifplatte sorgt dafür, dass die Kappe gleichmäßig vom Kern gelöst wird, während die Luft den Auswurf vervollständigt, ohne die Dichtfläche der Kappe zu berühren.

Auswurfzeitpunkt:Der Auswurfhub muss erfolgen, nachdem die Form vollständig geöffnet ist, um eine Kollision mit der festen Hälfte zu vermeiden. Fortschrittliche Formen verwenden nockenbetätigte oder servoangetriebene Abstreifplatten für präzises Timing.

4. Kühloptimierung für Kappenformen

Die Kühlung nimmt 60–80 % der Zykluszeit in Anspruch. Bei Kappenformen mit hoher Kavität ist eine effiziente Kühlung der Schlüssel zum Erreichen von Zyklen unter 5 Sekunden.

Kernkühlung:Der Kernstift ist normalerweise der heißeste Teil. Herkömmliche gerade Kühlkanäle im Kern sind ineffizient.

Bessere Methoden umfassen:Bubbler (Drehrohreinsätze): Das Kühlmittel fließt durch ein kleines Rohr zum Boden des Kerns und kehrt durch den Ring zurück, wobei es Wärme entzieht.

Spiralkühleinsätze:In den Kerneinsatz ist eine spiralförmige Nut eingearbeitet, die einen spiralförmigen Strömungsweg für maximalen Oberflächenkontakt schafft.

Konforme Kühlung (3D-gedruckte Einsätze): Bei komplexen Kernen können additiv gefertigte Einsätze mit konformen Kanälen die Kühlzeit um 30–40 % verkürzen.

Hohlraumkühlung:Auch die Hohlraumhälfte benötigt eine aggressive Kühlung. Verwenden Sie Bubbler oder gerade Kanäle so nah wie möglich an der Kavitätenoberfläche (1,5–2,5 mm Abstand).

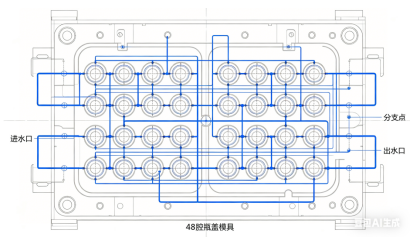
Kühlmittelfluss:Sorgen Sie für eine turbulente Strömung (Reynolds-Zahl > 5.000) in allen Kanälen. Druckabfall berechnen; Bei einer Form mit 48 Kavitäten sind möglicherweise mehrere parallele Kühlkreisläufe erforderlich, um eine hohe Durchflussrate aufrechtzuerhalten.

Trennung des Kühlkreislaufs:Bei hohen Kappen (z. B. Sportkappen) können getrennte Kreisläufe für den oberen und unteren Teil des Kerns die Ovalität beseitigen.


5. Fallstudie: Verschlussform für kohlensäurehaltige Erfrischungsgetränke mit 48 Mulden

Herausforderung:Ein großes Getränkeunternehmen benötigte eine Form für 28 mm PCO 1881 CSD-Verschlüsse (kohlensäurehaltige Erfrischungsgetränke). Zielzyklus: 4,2 Sekunden. Jahresvolumen: 80 Millionen Kapseln. Material: PP + 5 % Antistatikum.

Designansatz:


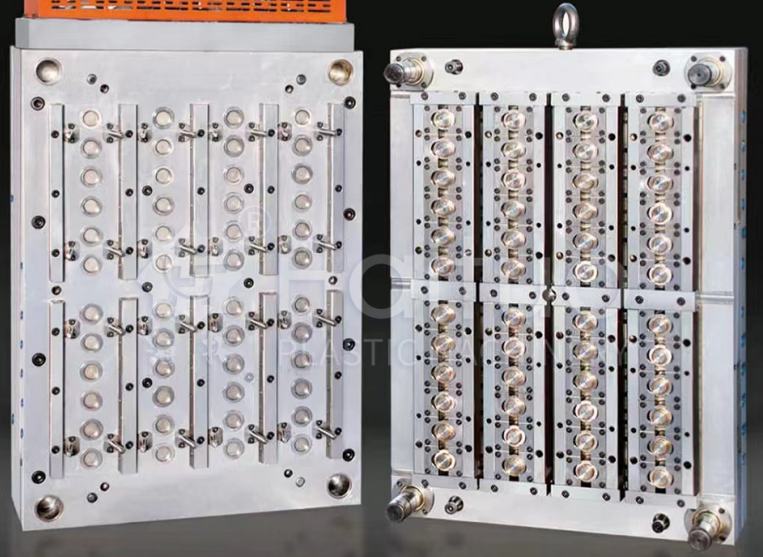
  • Kavitation:48 Kavitäten im 6×8-Layout angeordnet. Formbasis: hochfester Stahl (1.2738) mit Stützpfeilern unter jeder Kavität, um ein Durchbiegen der Platte zu verhindern.
  • Heißkanal:48 Nadelverschlussdüsen, zonenweise Öffnung (3 Zonen mit 16 Kavitäten). Verteiler-Strömungskanäle computerausgeglichen innerhalb einer Abweichung von 2 %.
  • Kühlung:Kernstifte verwenden spiralförmige Kühleinsätze (Kupferlegierung) für eine schnelle Wärmeabfuhr. Hohlraumseitig eingesetzte Bubbler. Jeder Hohlraum verfügte über einen eigenen unabhängigen Kühlkreislauf, um die Gleichmäßigkeit zu gewährleisten.
  • Auswurf:Abstreiferplatte mit 0,5 mm Anfangshub + zeitgesteuertem Luftstoß (4 bar). Auswerfer-Rückholfedern ausgelegt für 5 Millionen Zyklen.
  • Materialien:Kernstifte: H13 nitriert auf 65 HRC Oberflächenhärte; Hohlraumeinsätze: Edelstahl S136 für Korrosionsbeständigkeit durch karbonisiertes Gas.


Ergebnisse nach dem Versuch:

  • Erreichte Zykluszeit:4,0 Sekunden (besser als Ziel)
  • Variation des Kappengewichts:±0,2 %
  • Torrest:weniger als 0,05 mm, keine Undichtigkeiten im Drucktest (Kappen halten 4 bar CO₂)
  • Abkühlzeit:1,9 Sekunden (45 % des Gesamtzyklus) Die Form produzierte 5 Millionen Kappen vor der ersten geplanten vorbeugenden Wartung

Erkenntnisse:Der Schlüssel dazu lag in der Kombination aus Spiralkühlung in den Kernen und sequentiellem Ventilanschnitt. Der Kunde bestellte später eine zweite identische Form und beide laufen Seite an Seite auf zwei Maschinen und produzieren insgesamt 2.500 Verschlüsse pro Minute.

6. Wartungshinweise für Kappenformen mit hoher Kavitation

Formen mit hoher Kavität und hohen Geschwindigkeiten erfordern eine strenge Wartung:

  • Reinigung der Verschlussnadel:Alle 500.000 Zyklen müssen Ventilnadeln und Buchsen von Kohlenstoffablagerungen gereinigt werden. Verwenden Sie eine weiche Messingbürste und Lösungsmittel.
  • Entkalkung des Kühlkanals:Kalkablagerungen verringern die Kühleffizienz. Führen Sie alle 1 Million Zyklen eine chemische Entkalkung durch.
  • Schmierung des Auswerfersystems:Die Führungen der Abstreifplatte und die Luftventile müssen regelmäßig geschmiert und die Dichtungen ausgetauscht werden.
  • Prüfung der Heißkanalheizung:Messen Sie den Widerstand jeder Heizung bei jedem Formzug.
  • Präventionsplan:Ersetzen Sie nach 3 Millionen Zyklen alle Verschleißteile (Ventilstifte, Buchsen, Federn).

Abschluss

Hochgeschwindigkeitskappenformen mit großer Kavität sind technische Wunderwerke, die die Grenzen des Spritzgießens sprengen. Ob Sie sich für Komprimierung oder Injektion entscheiden, hängt von Ihrem Volumen, der Komplexität der Kappe und der Investitionskapazität ab. Bei Spritzgusskappen beruht der Erfolg auf drei Säulen:

  • Nadelverschluss-Heißkanälemit Folgesteuerung und verschleißfesten Materialien.
  • HochgeschwindigkeitsauswurfKombination von Abstreifplatte und Luftstoß.
  • Optimierte KühlungVerwendung von Bubblern, Spiraleinsätzen oder konformen Designs.

Der CSD-Kappenformkoffer mit 48 Kavitäten zeigt, dass das Spritzgießen bei richtiger Konstruktion und präziser Fertigung in puncto Geschwindigkeit mit dem Formpressen mithalten kann und gleichzeitig eine weitaus größere Designflexibilität bietet.

Als Formenbauer wird Ihnen die Beherrschung dieser Technologien die Türen zum großvolumigen Verschlussmarkt öffnen, einem der anspruchsvollsten und zugleich lohnendsten Segmente unserer Branche.

Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren