Dünnwandige Verpackungen – denken Sie an Joghurtbecher, Margarinebecher, Feinkostbehälter und dünnwandige Deckel – stellen eines der anspruchsvollsten Segmente der Spritzgussindustrie dar. Die Wandstärken der Teile liegen typischerweise zwischen 0,25 mm und 1,0 mm, wobei das Verhältnis von Fließlänge zu Dicke häufig 200:1 übersteigt. Zykluszeiten werden in Sekunden gemessen (normalerweise 3–8 Sekunden), und die jährlichen Produktionsmengen überschreiten häufig 10 Millionen Teile pro Form.
Als erfahrener Formentechniker, der sich auf Verpackungsformen mit hoher Kavitation spezialisiert hat, habe ich gesehen, wie kleine Konstruktionsfehler beim dünnwandigen Formen katastrophal sein können. Ein Anschnittungleichgewicht von 5 % kann bedeuten, dass einige Hohlräume überfüllt sind, während andere zu kurz sind. Bei einer Abkühlungsschwankung von 5 °C kann es bei 1.000 Teilen pro Stunde zu Verwerfungen kommen, die Teile unbrauchbar machen.
Dieser Artikelcle konzentriert sich auf die wichtigsten technischen Aspekte der Entwicklung und Herstellung leistungsstarker dünnwandiger Verpackungsformen. Unabhängig davon, ob Sie dünnwandige Behälter, Deckel oder Becher formen, ist das Verständnis dieser Prinzipien hilfreichSie erreichen schnellere Zyklen, eine bessere Teilequalität und eine längere Lebensdauer der Form.
Beim Dünnwandgießen werden Formen extremen Bedingungen ausgesetzt: sehr hohe Einspritzdrücke (bis zu 2.000 bar), schnelle Aufheiz- und Abkühlzyklen und ein Schmelzfluss mit hoher Geschwindigkeit.
Empfohlene Formenstähle:
|
Steel Grad |
Härte |
Schlüsseleigenschaften |
Typische Anwendung |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
Hohe Zähigkeit, gGute thermische Ermüdungsbeständigkeit |
Kern- und Hohlraumplatten, allgemeine dünnwandige Formen |
|
Edelstahl 1.2316 / S136 |
48–52 HRC |
Korrosionsbeständigkeit für Anwendungen mit Lebensmittelkontakt |
Verpackung für saure oder nasse Produkte |
|
DC53 |
58–62 HRC |
Hervorragende Verschleißfestigkeit für hochgefüllte Materialien |
Hochkavitationsformen zur Verarbeitung von PP mit >30 % Füllstoffen |
Wichtige Überlegung: Bei extrem hoher Kavitation (z. B. 64 oder 96 Kavitäten) muss die Formbasis selbst aus hochfestem Stahl (z. B. P20 vorgehärtet oder 1.2738) bestehen, um dem Einspritzdruck ohne Plattendurchbiegung standzuhalten.
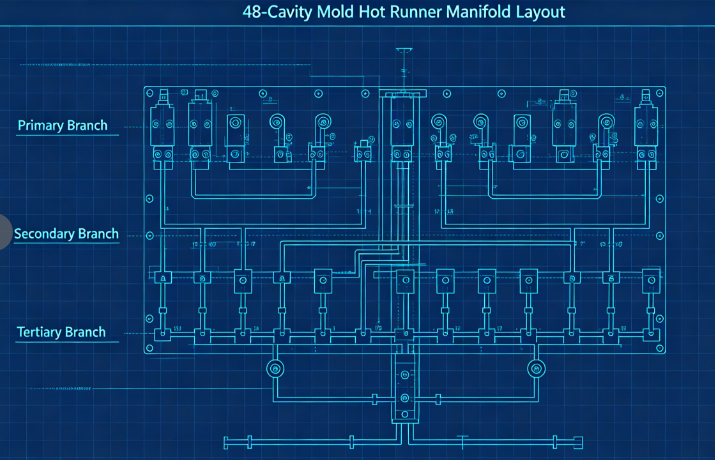
Der Heißkanal ist das Herzstück jeder dünnwandigen Verpackungsform. Es muss jede Kavität gleichzeitig mit perfekter Balance, minimalem Druckabfall und präziser Temperaturkontrolle mit Schmelze versorgen.
Kritische Designelemente:
a) Ausgeglichene Fließkanäle: Bei Formen mit mehreren Kavitäten (typischerweise 32, 48, 64 oder 96 Kavitäten) ist ein natürlicher Ausgleich unerlässlich. Das bedeutet, dass jede Kavität genau die gleiche Fließlänge hat. Ein typisches Layout verwendet einen Primärverteiler, Sekundärverteiler und Tertiärverteiler, die alle auf identische Abmessungen gefertigt sind.
b) Anschnitttyp und -position: Bei dünnwandigen Behältern sind die häufigsten Anschnitttypen: Randanschnitte (für Teile mit einer geraden Seitenwand) Ventilanschnitte (für Membranen oder direkte Anschnitte in den Boden) U-Boot-Anschnitte (für saubere Teilabtrennung ohne Anschnittrückstände) Der Anschnitt muss richtig dimensioniert sein – zu klein, und Schererwärmung führt zu einer Verschlechterung; zu groß, und Torreste werden inakzeptabel. Typische Angussabmessungen für dünnwandige Becher liegen im Durchmesserbereich von 0,8 mm bis 1,5 mm.
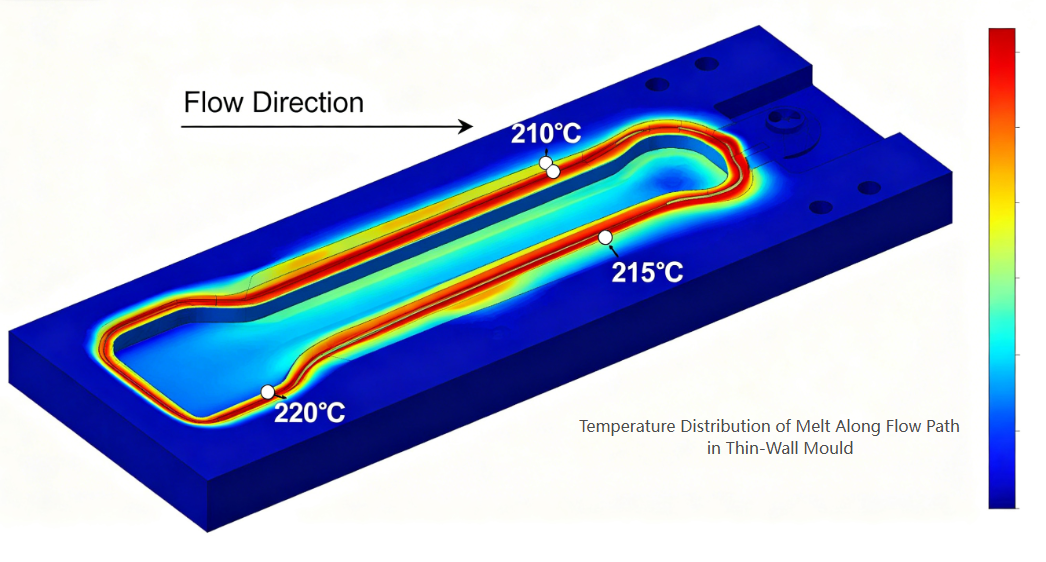
c) Wärmeausgleich: Jede Düse muss über eine unabhängige Temperaturregelung verfügen. Verteilerkanäle sollten gleichmäßig erhitzt werden (mit Zweizonen- oder Dreizonenheizungen), um heiße Stellen oder kalte Pfropfen zu vermeiden.
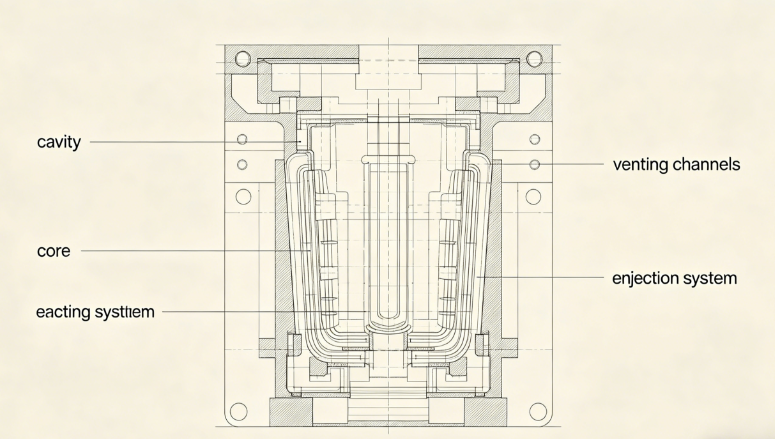
Dünnwandige Teile erfordern äußerst präzise Hohlraum- und Kernabmessungen, um eine gleichmäßige Wandstärke zu erreichen.
Wichtige Überlegungen:
a) Wandstärkenverteilung: Sorgen Sie für eine gleichmäßige Wandstärke innerhalb von ±0,02 mm. Dickenschwankungen führen zu unterschiedlicher Abkühlung und Verzug. Nutzen Sie die Formflussanalyse, um das Design vor dem Schneiden von Stahl zu optimieren.
b) Entlüftung: Beim Dünnwandformen kommt eine Hochgeschwindigkeitseinspritzung zum Einsatz (häufig 200–500 mm/s). Im Hohlraum eingeschlossene Luft muss sofort entweichen. Empfohlene Entlüftungstiefen: 0,02–0,03 mm für PP0,01–0,02 mm für PS oder PET
Entlüftungsöffnungen sollten an der letzten zu füllenden Stelle, entlang der Trennlinie und um die Auswerferstifte herum angebracht werden.c) Formschrägen: Für dünnwandige Teile wird eine Formschräge von mindestens 1° pro Seite empfohlen (1,5–2° für tiefere Behälter). Unzureichender Luftzug führt zu Kratzern, Vakuumverschluss und Auswurfproblemen.
d) Oberflächenfinish: Hohlraumoberflächen für klare oder glänzende Teile erfordern SPI A-1 (Spiegelfinish); Für undurchsichtige Milchbehälter ist SPI B-1 (Körnung 600) ausreichend.
Die Kühlung dominiert die Zykluszeit beim Dünnwandformen und macht typischerweise 60–80 % des Gesamtzyklus aus. Effiziente Kühlung ist der Schlüssel zu hoher Produktivität.
Gestaltungsprinzipien:
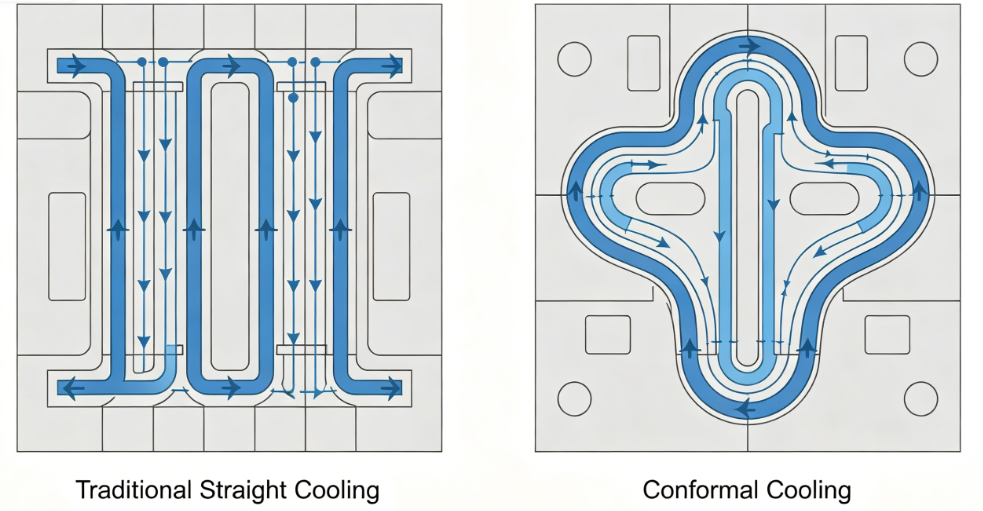
a) Konforme Kühlung: Herkömmliche, gerade gebohrte Kühlkanäle sind oft zu weit von der Hohlraumoberfläche entfernt. Konforme Kühlkanäle – die der Kontur des Teils folgen – können die Kühlzeit um 30–50 % verkürzen. Sie werden typischerweise durch 3D-Druck oder CNC-Bearbeitung von Einsätzen mit gebogenen Kanälen hergestellt.
b) Kühlkanalparameter:
c) Hocheffiziente Kühlung: Verwenden Sie Blasen oder Leitbleche im Kern, wenn der Platz begrenzt ist. Installieren Sie bei hohen Kernen spiralförmige Kühleinsätze oder Wärmerohre.
d) Trennung des Kühlkreislaufs: Unabhängige Kreisläufe für Hohlraum- und Kernplatten ermöglichen unterschiedliche Durchflussraten und Temperaturen, um die Teilefreigabe zu optimieren und Verformungen zu minimieren.
Dünnwandige Teile weisen eine geringe Steifigkeit auf und können beim Auswerfen leicht verformt werden. Das Auswurfsystem muss schonend und dennoch zuverlässig sein.
Designempfehlungen:
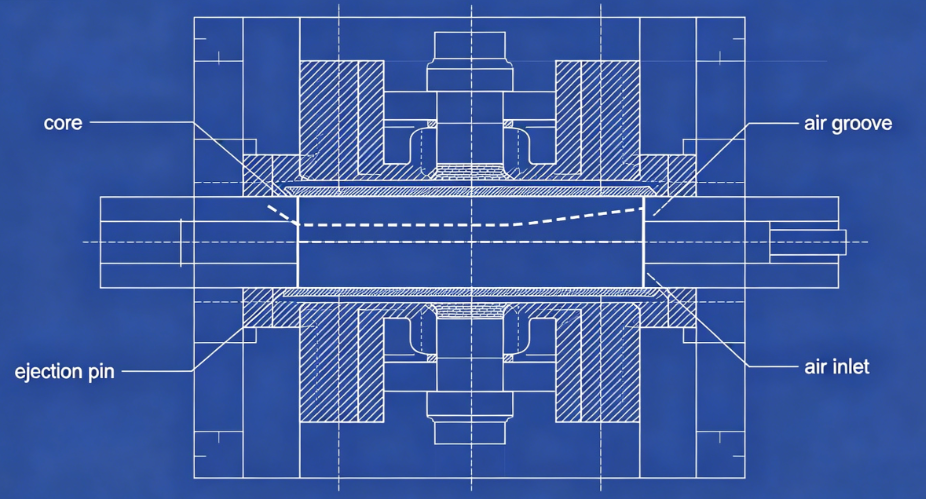
a) Luftauswurf: Für viele dünnwandige Behälter (insbesondere Becher) ist der luftunterstützte Auswurf ideal. Durch Mikrorillen oder poröse Einsätze wird Druckluft (2–4 bar) zwischen Kern und Teil eingeleitet, wodurch das Teil vom Kern abgehoben wird.
b) Abstreiferplatte: Bei Teilen mit Hinterschneidungen oder tiefen Seitenwänden sorgt eine mechanische Abstreiferplatte für eine gleichmäßige Auswurfkraft über den gesamten Teileumfang.
c) Auswerferstifte: Wenn Stifte unvermeidbar sind, verwenden Sie viele Stifte mit kleinem Durchmesser (2–3 mm), die auf Rippen oder verdeckten Oberflächen platziert werden. Vermeiden Sie große Stifte, die sichtbare Spuren hinterlassen.
d) Zeitpunkt: Die Auswurfsequenz sollte erst beginnen, nachdem das Teil ausreichend abgekühlt ist, um Verformungen zu vermeiden. Verwenden Sie nach dem Öffnen der Form eine kurze Abkühlverzögerung.
Selbst die beste Form kann ohne die richtigen Prozesseinstellungen keine guten Teile produzieren. Wichtige Parameter für das Dünnwandformen:
|
Parameter |
Typischer Bereich |
Notizen |
|
Einspritzgeschwindigkeit |
200–500 mm/s |
Bei hoher Geschwindigkeit werden dünne Abschnitte vor dem Ausfrieren gefüllt |
|
Einspritzdruck |
1.200–2.000 bar |
Erforderlich zur Überwindung des Strömungswiderstandes |
|
Schmelztemperatur |
190–240 °C (PP), 230–280 °C (PS) |
Auf Viskosität optimieren |
|
Formtemperatur |
10–25°C (Kaltkanal) bzw. 30–60°C (Heißkanal) |
Ausgewogene Kühlung |
|
Gegendruck |
5–15 bar |
Für Plastifizierungskonsistenz |
|
Defekt |
Schimmelbedingte Ursache |
Lösung |
|
Kurze Aufnahmen |
Unzureichende Belüftung oder zu kleine Tore |
Entlüftungsöffnungen an Strömungsendpunkten hinzufügen; Tore vergrößern |
|
Verzug |
Ungleichmäßige Kühlung oder unausgeglichene Füllung |
Verbessern Sie die Kühlgleichmäßigkeit; Balance-Läufer |
|
Einfallstellen |
Schlechte Torposition oder unzureichende Verpackung |
Schieber in den dicken Bereich verlegen; Packzeit hinzufügen |
|
Torrest zu hoch |
Tordesign falsch |
Wechseln Sie zum Nadelverschluss oder U-Boot-Schieber |
|
Am Kern kleben |
Unzureichender Luftzug oder Luftausstoßfehler |
Tiefgang erhöhen; saubere Luftrillen |
|
Brandflecken |
Unzureichende Entlüftung |
Entlüftungsöffnungen innerhalb der Materialgrenzen vertiefen |
CHerausforderung: Ein Kunde benötigte ein 48-fach-Werkzeug für 150-ml-Joghurtbecher (PP, 0,45 mm Wandstärke, 4-Sekunden-Zyklus, jährlich).Nachfrage 20 Millionen Teile).
Durchgeführte Maßnahmen:
Ergebnisse:
Die Technologie dünnwandiger Verpackungsformen stellt die Spitze der Spritzgusstechnik dar. Die Anforderungen an hohe Kavitation, Zyklen unter einer Sekunde und eine fehlerfreie Produktion bringen jeden Aspekt des Formenbaus an seine Grenzen. Erfolgreiche dünnwandige Formen erfordern:
Präzision bei der Hohlraum-/Kernbearbeitung (±0,01 mm)
BBalance in Heißkanal-Strömungskanälen
Effizienz bei der konformen Kühlung
Zuverlässigkeit in Auswurfsystemen
Verständnis des Materialverhaltens und der Prozessdynamik
FFür Formenbauer, die bereit sind, in fortschrittliche Designwerkzeuge und Präzisionsfertigung zu investieren, bietet der Dünnwandverpackungssektor enorme Chancen – sowohl hinsichtlich der technischen Herausforderung als auch des Geschäftswachstums.
Telefon: +86-18957424655
Handy, Mobiltelefon: +86-18957424655
Email: sale@taizhoumold.com
Adresse:Nr. 18 Shangxian Road, Industriegebiet Beicheng, Bezirk Huangyan, Stadt Taizhou, Provinz Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Alle Rechte vorbehalten.