Spritzgussfehler sind oft frustrierend. Wenn ein Teil Einfallstellen, Verwerfungen, Brandflecken oder kurze Einspritzungen aufweist, besteht die erste Reaktion vieler Produktionsmanager darin, die Maschinenparameter anzupassen – Temperatur, Druck, Einspritzgeschwindigkeit oder Abkühlzeit. Auch wenn diese Anpassungen manchmal helfen, liegt die Ursache oft tiefer: in der Form selbst.
Als erfahrener Formtechniker habe ich unzählige Fälle erlebt, in denen wochenlang mit der Parameterabstimmung verschwendet wurde, nur um dann festzustellen, dass das Formdesign der eigentliche Übeltäter war. Die Wahrheit ist,Mit einer gut konzipierten Form können auch bei einem breiten Verarbeitungsfenster hochwertige Teile hergestellt werden. Eine schlecht konstruierte Form wird niemals eine gleichbleibende Qualität liefern, egal wie fein abgestimmt die Maschine ist.
Dieser Artikel konzentriert sich auf die formbedingten Ursachen häufiger Spritzgussfehler. Das Verständnis dieser Zusammenhänge ermöglicht es Formenbauern und Spritzgießern, effektiver zusammenzuarbeiten und Probleme an der Quelle anzugehen, anstatt vorübergehende Lösungen anzuwenden.
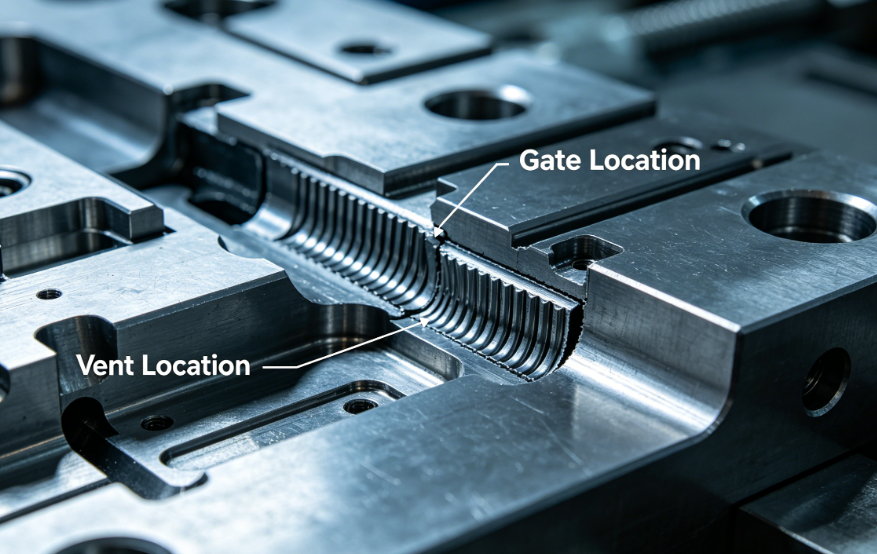
Wie es aussieht: Der Formhohlraum ist nicht vollständig gefüllt; Teilekanten fehlen oder sind abgerundet.
Schimmelbedingte Ursachen:
Lösungen:
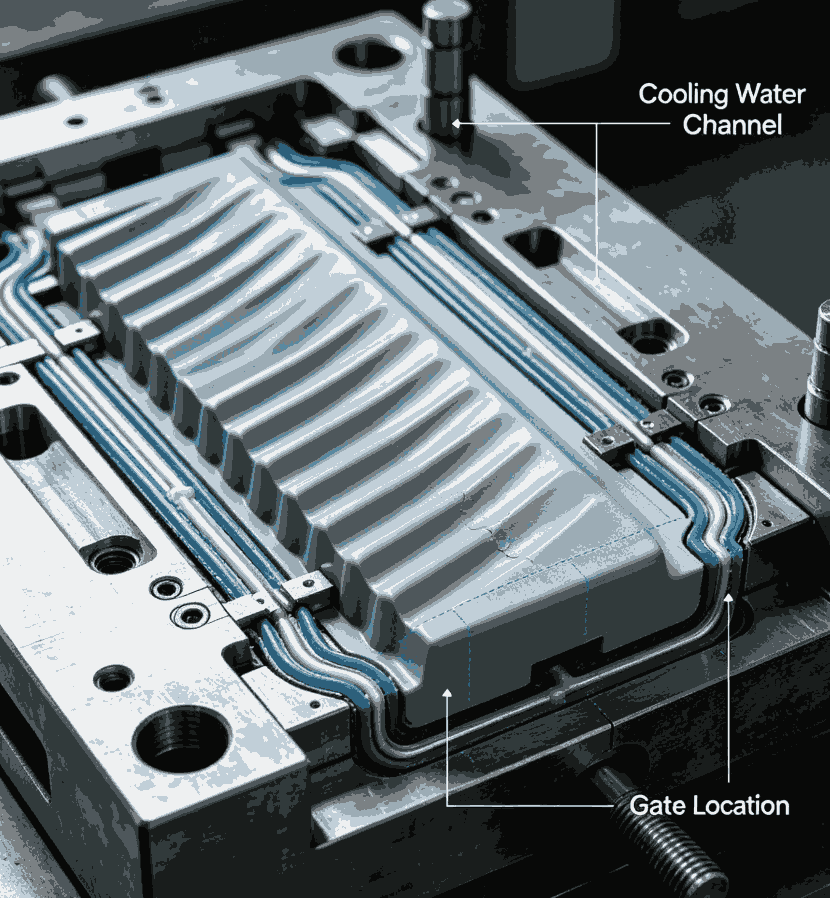
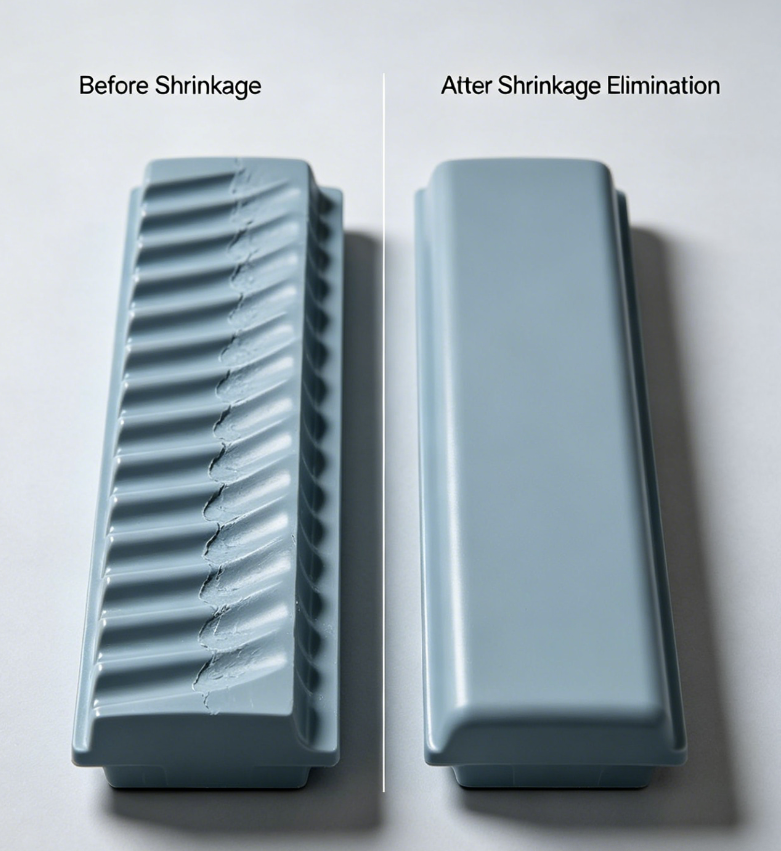
Wie es aussieht: Oberflächenvertiefungen, typischerweise über dicken Rippen oder Vorsprüngen.
Schimmelbedingte Ursachen:
Lösungen:

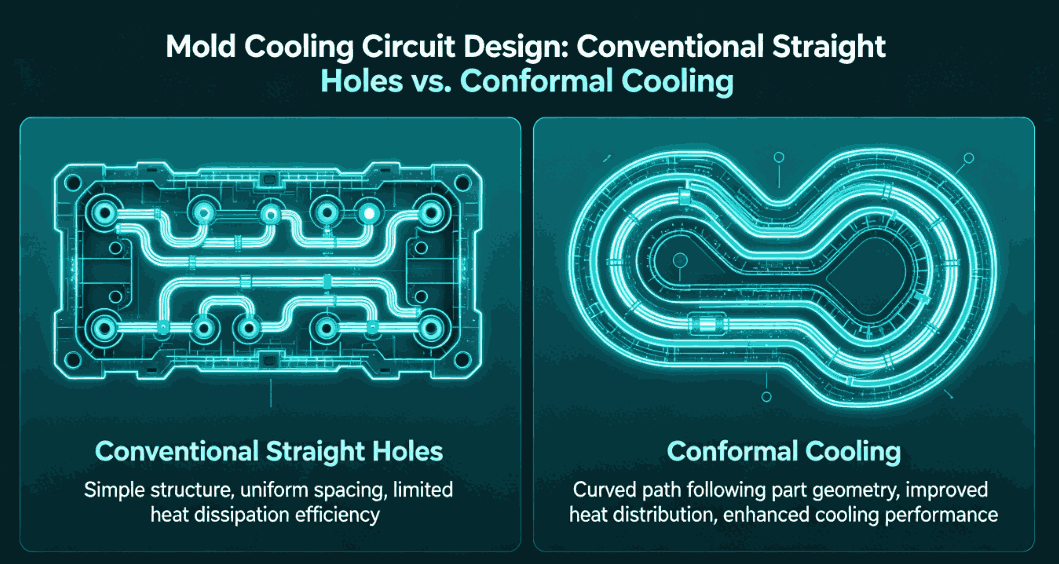
Wie es aussieht:Das Teil ist nach dem Auswerfen verdreht, gebogen oder uneben.
Schimmelbedingte Ursachen:
Lösungen:
Wie es aussieht:Braune oder schwarze Brandflecken, meist am Ende des Flusses oder in tiefen Rippen.
Schimmelbedingte Ursachen:
Lösungen:
Wie es aussieht:Überschüssiges Plastik an der Trennfuge, den Auswerferstiftlöchern oder den Schieberverschlüssen verdünnen.
Schimmelbedingte Ursachen:
Lösungen:
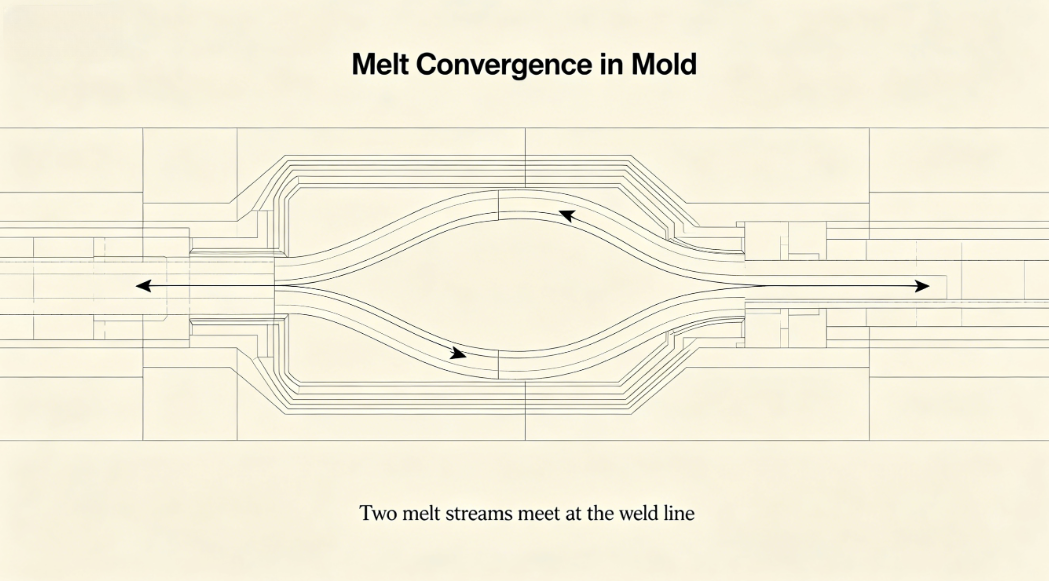
Wie es aussieht:Sichtbare Linien, an denen sich zwei Strömungsfronten treffen; oft begleitet von Schwäche.
Schimmelbedingte Ursachen:
Lösungen:
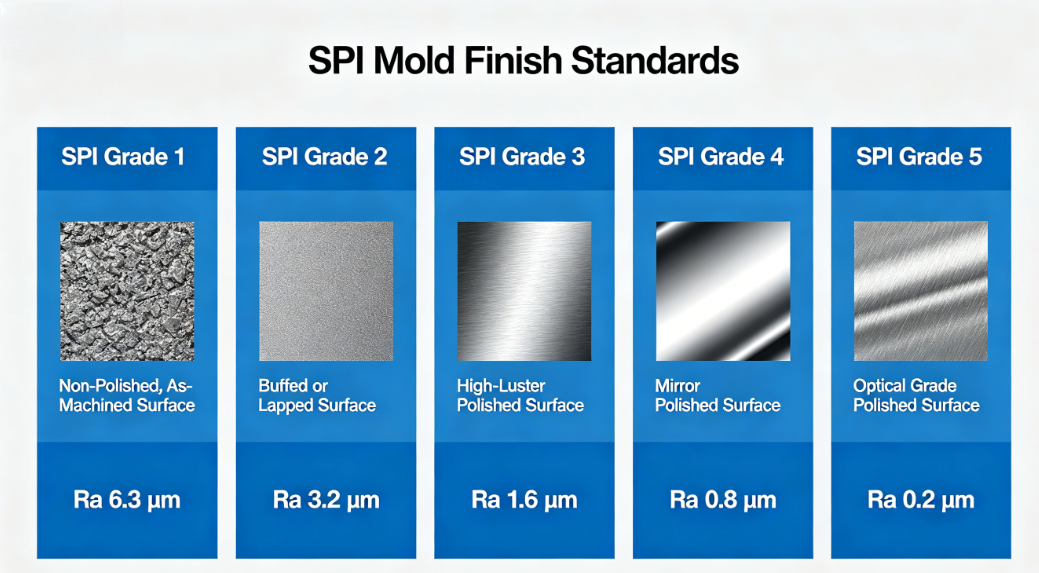
Wie sie aussehen:Streifen, Wellenmuster oder stumpfe Bereiche auf der Teileoberfläche.
Schimmelbedingte Ursachen:
Lösungen:
Wie es aussieht:Erhöhte oder eingesunkene Markierungen an den Kontaktstellen der Auswerferstifte mit dem Teil.
Schimmelbedingte Ursachen:
Lösungen:
Ein Kunde, der eine Stiftform mit 32 Kavitäten herstellte, berichtete von anhaltenden Verwerfungen und Einfallstellen im Clip-Befestigungsbereich. Nachdem wir zwei Wochen lang Maschinenparameter angepasst und keine Verbesserung erzielt hatten, führten wir eine Überprüfung der Form durch.
Erkenntnisse:
Durchgeführte Maßnahmen:
Ergebnisse:
Verzug um 80 % reduziert; Einfallstellen beseitigt. Die Produktionsausschussrate sank von 12 % auf 2 %.
Der Zusammenhang zwischen Spritzgussfehlern und der Form ist direkt und oft dominant. Während Prozessparameter manchmal kleinere Formprobleme kompensieren können, liegt die grundlegende Lösung in einem guten Formdesign – korrekter Anguss, ausgewogene Kühlung, ausreichende Entlüftung, robuster Auswurf und korrekte Entformungswinkel.
Als Formenbauer geht unsere Verantwortung über die Lieferung einer zur Maschine passenden Form hinaus. Wir müssen Formen entwerfen, die fehlerverzeihend, robust und für das spezifische Material und die Teilegeometrie optimiert sind. Für Spritzgießer ermöglicht das Verständnis dieser formbezogenen Ursachen eine effektivere Fehlerbehebung und eine bessere Kommunikation mit Formenlieferanten.
Wenn Sie auf einen anhaltenden Defekt stoßen, fragen Sie sich, bevor Sie die Maschinensteuerung berühren: Könnte der Schimmel die Ursache sein?
Telefon: +86-18957424655
Handy, Mobiltelefon: +86-18957424655
Email: sale@taizhoumold.com
Adresse:Nr. 18 Shangxian Road, Industriegebiet Beicheng, Bezirk Huangyan, Stadt Taizhou, Provinz Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Alle Rechte vorbehalten.